颗粒机生产节后开机有哪些注意事项
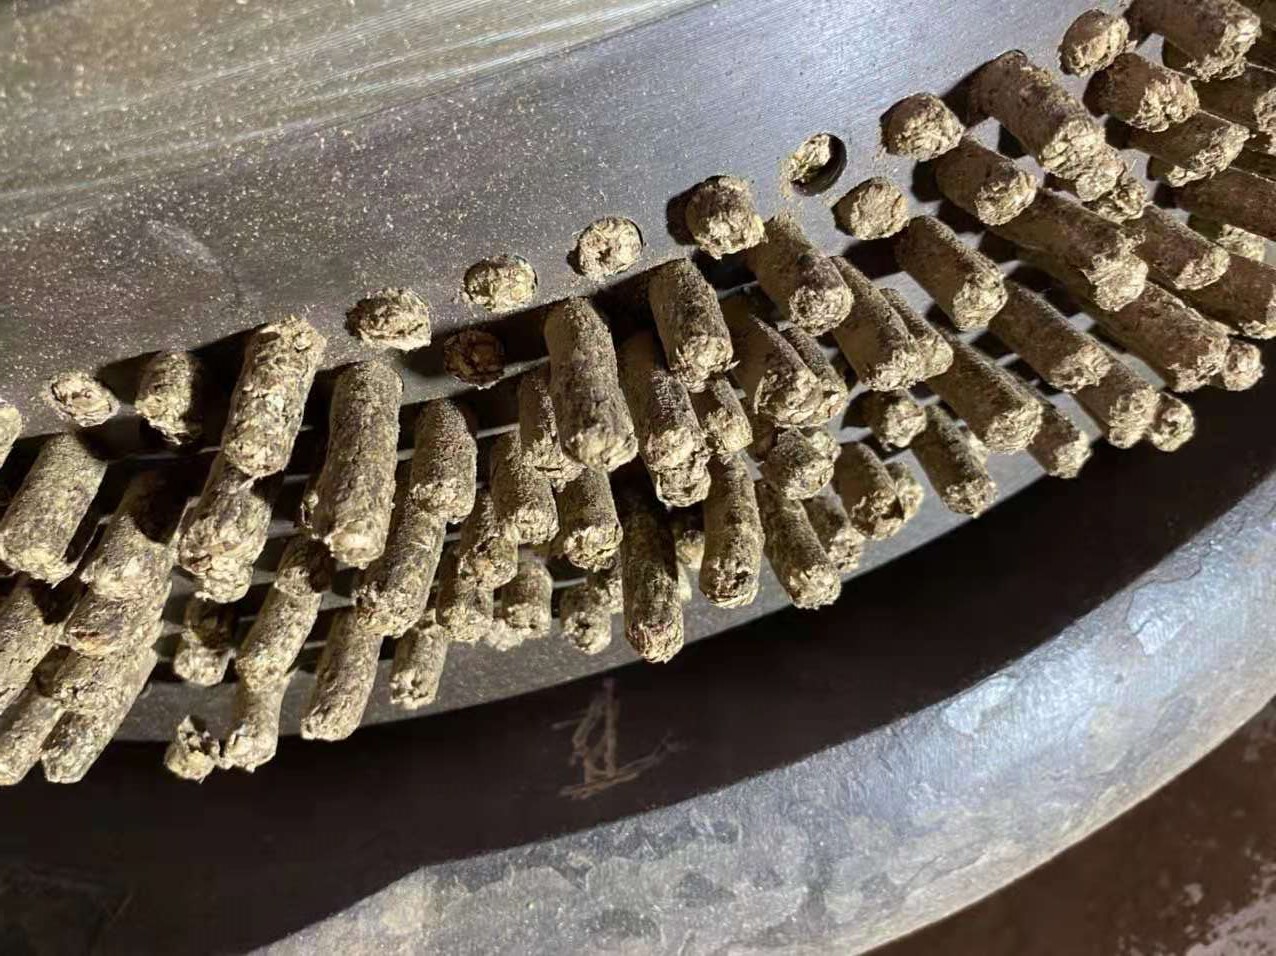
【环模 新闻资讯】起步就是冲刺,开局就是决战!春节假期后做颗粒的朋友肯定鼓足干劲,准备大干一场。宝壳模具给大家加油鼓劲的同时提醒还需做好颗粒机生产开机前的准备。
1、在制粒开机前检查电源设备功能是否正常,所有输送设备上无人员(检查各部位油位),检查切刀与模具的距离,检查压制室内各螺栓、螺钉和刮刀有无松动现象。
2、开机前检查压辊模具间隙,间隙不合适需要调整,具体调节看原料及模具磨损程度。
3、按下电控柜上的主机按钮时,不能制粒也不能添入油料洗模,建议先调整好电流,待电流表显示电流正常后,先投入一些油脂性物料,冲洗模一分钟左右时间,当物料缓缓把上次停机时的油料挤出后,会出现不成形或者半成型的物料颗粒,因此一定要等成型率提高后再正常进料生产。
4、在对设备开始投料时,喂料量较多不得超过设备生产能力的20%,还要防止因瞬间喂入物料太多,负载突然加大,造成堵机或机械损坏的现象。
颗粒机是常用的制粒设备,宝壳模具认为若想让它长期高性能无障碍运转,平时也要注意配合科学的保养工作才能维护设备的性能,延长设备的使用寿命,更好地为我们创造利润。
以下是颗粒机常见故障现象,有需要的朋友可以参考:
|
故障现象 |
故障原因 |
排除方法 |
|
物料能正常进入压制室,但压不出粒 |
1、模孔堵塞 2、物料水分太多或太少 3、压辊间隙太大 4、喂料刮板损坏 5、压辊轴承损坏 |
1、用相应钻头打通模孔 2、正确调整水份 3、调整压辊间隙 4、更换喂料刮板 5、更换压辊轴承 |
|
无原料进入压制室 |
1、存料斗积料 2、喂料绞龙堵塞 |
1、破拱 2、抽出绞龙清理 |
|
安全销折断 |
压制室内进入硬质异物 |
清除异物,更换安全销 |
|
主机起动不起 |
1、压制室内积料未清除 2、电路有毛病 |
1、清除积料 2、排除电路故障 |
|
压辊有串动现象 |
主轴后压盖上蝶形弹簧失效或压盖紧定螺钉松动 |
1、拧紧紧定螺钉 2、更换蝶形弹簧 |
|
噪音,振动剧烈 |
1、轴承磨损失效 2、环模与压辊磨损严重 3、环模与压辊间隙太小 4、调质器或绞龙内有异物 5、有小硬质异物被压入模孔内 |
1、更换轴承 2、更换环模与压辊 3、调整间隙 4、抽出绞龙轴或调质轴清理 5、清除环模内异物 |
|
产量达不到要求 |
1、颗粒成型不高 2、原料配比有问题 3、环模孔堵塞 4、环模与压辊磨损 5、电流未达额定值 |
1、合理调整原料水份 2、调整原料配比 3、清理环模内异物 4、更换环模与压辊 5、增加喂料绞龙转速,加大进料量。 |
|
颗粒中含粉过多 |
1、含水率低; 2、平模过度磨损、厚度过小。 |
1、提高含水率; 2、更换新平模。 |
|
颗粒表现粗糙 |
1、含水率高; 2、平模初次使用。 |
1、降低含水率; 2、用含油料反复研磨。 |
|
颗粒有轴向裂纹或径向裂纹现象 |
1、可调质温度达不到; 2、物料熟化程度较差. |
1、提高调质温度,增加调质时的蒸汽量; |
|
颗粒料长短不一 |
1、切刀距离; 2、分料偏转刮位置; |
应调整切刀距离或调整分料偏转刮位置 |
|
突然停车 |
1、负荷过大(甚至保险丝熔断); 2、有异物进入腔内。 |
1、适当加大压辊与平模间隙更换保险丝; 2、停机清除异物。 |
|
漏油 |
油封损坏 |
更换油封 |
|
主轴头部温升过高 |
主轴轴承收得太紧 |
适当放松螺母 |
|
齿轮端部轴承温升过高 |
油封压得太紧 |
放松油封压板 |
|
减速器噪声大 |
减速器润滑不良 |
加注润滑油或拆洗换油 |
|
空轴传动轮连接处安全销剪断 |
圆柱销孔变形 |
1、重新扩孔,并收制圆柱销孔,用大一号圆柱销装上去 2、重新换一个位置加圆柱销孔,装上圆柱销 |